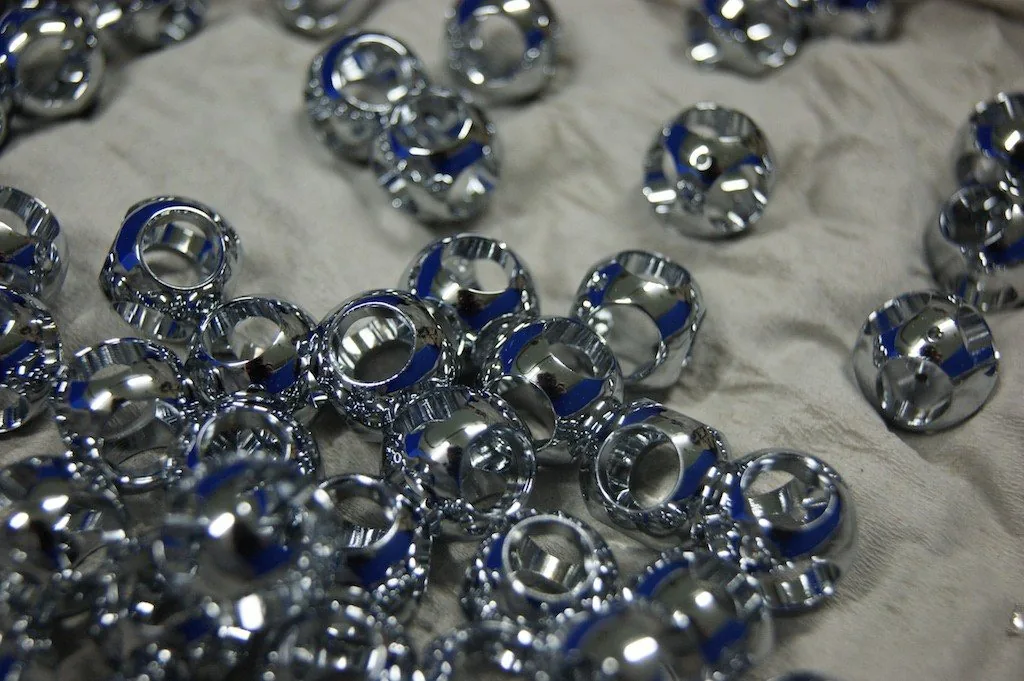
Eine Badarmatur hat es nicht leicht: Bei der täglichen Nutzung wird sie angefasst, mit Wasser benetzt, mit Kalk und Reinigern belastet und soll trotzdem jahrelang spiegelnd glänzen. Dass eine verchromte Armatur das schafft, liegt weniger an der hauchdünnen Chromschicht selbst als an dem, was darunter liegt – und an der Sorgfalt in der Fertigung.
Armaturen werden in der Regel mit einem Schichtsystem aus Kupfer, Nickel und Chrom veredelt. Die Chromschicht ist dabei weniger als einen Mikrometer dick, bei Glanzchrom typischerweise 0,2 bis 0,5 µm, und sorgt für Härte, Glanz und Anlaufbeständigkeit; den Korrosionsschutz trägt vor allem die Nickelschicht darunter. Grundwerkstoff ist bei Badarmaturen meist Messing, daneben Zinkdruckguss und Kunststoff. Für die Überzüge von Sanitärarmaturen legt DIN EN 248 allgemeine Anforderungen fest, darunter eine Temperaturwechselprüfung der Haftung und eine neutrale Salzsprühnebelprüfung nach ISO 9227.
Aus welchem Material bestehen Armaturen?
Die meisten Armaturenkörper bestehen aus Messing. Die Kupfer-Zink-Legierung lässt sich gut gießen, schmieden und zerspanen und ist selbst recht korrosionsbeständig. Griffe, Hebel und Blenden werden oft aus Zinkdruckguss gefertigt, weil sich damit komplexe Geometrien günstig herstellen lassen. Handbrausen und viele Teile, bei denen das Design im Vordergrund steht, sind aus Kunststoff, meist ABS; manche Hersteller betreiben dafür eigene Kunststoffgalvaniken. Auch Zubehör wie Handtuchhalter und Seifenschalen gehört zu den Produkten, die häufig verchromt werden, während Armaturen aus Edelstahl meist gebürstet und ohne Chromschicht bleiben. Ob Metall oder Kunststoff: Jeder Werkstoff braucht in der Galvanik eine eigene Vorbehandlung, bevor die Beschichtungen haften.
| Grundwerkstoff | typische Teile | worauf es bei der Vorbehandlung ankommt |
|---|---|---|
| Messing | Armaturenkörper, Ausläufe, Hülsen, Rosetten | Schleifen und Polieren, Entfetten und Dekapieren; danach direkt vernickeln oder zuerst sauer verkupfern |
| Zinkdruckguss | Griffe, Hebel, Blenden | zinkschonende Reinigung und ein alkalischer Kupferanschlag vor allen weiteren Schichten; Gussporen können später Blasen bilden |
| Kunststoff (ABS) | Handbrausen, Griffe, Zierteile | Beizen, Aktivieren und chemisches Metallisieren, damit die Oberfläche überhaupt leitfähig wird |
Vor dem Verchromen durchläuft eine Armatur mehrere vorbereitende Schritte. Für glänzende Oberflächen werden die Rohlinge meist geschliffen und auf Hochglanz poliert, denn Kratzer und Schleifspuren zeichnen sich unter Nickel und Chrom ab; anschließend werden die Teile chemisch gereinigt, entfettet und dekapiert.
Der Schichtaufbau: Was unter der Oberfläche einer Armatur liegt
Verchromen ist ein klassisches Veredelungsverfahren der Galvanotechnik, und für Armaturen gilt das Kupfer-Nickel-Chrom-System als Standard. Der Prozess ist elektrochemisch und mehrstufig; jede Schicht hat eine eigene Aufgabe:
- •Kupfer ebnet den Grundwerkstoff ein und verbessert die Haftung; auf Zinkdruckguss ist ein Kupferanschlag die Voraussetzung für alle weiteren Schichten.
- •Nickel, meist als Glanznickel, bestimmt den Glanz der fertigen Oberfläche und trägt den Korrosionsschutz. Für höhere Anforderungen werden mehrlagige Nickelsysteme eingesetzt.
- •Chrom bildet die dünne, harte Deckschicht. Es bewahrt das Nickel vor dem Anlaufen an der Luft, ist härter und kratzfester als Nickel, gegenüber vielen chemischen Einflüssen beständig und lässt sich dank der glatten Oberfläche leicht reinigen.
In Verbindung mit der Nickelschicht bietet das System einen sehr guten Korrosionsschutz, vorausgesetzt, Schichtdicken und Vorbehandlung stimmen.
Die Kurzbezeichnung solcher Systeme regelt ISO 1456. Das Normbeispiel Fe/Cu20a/Ni30b/Crmc steht für Stahl als Grundwerkstoff mit mindestens 20 µm duktilem, einebnendem Kupfer, mindestens 30 µm Glanznickel und 0,3 µm mikrorissigem Chrom. Wie dick die Schichten sein müssen, richtet sich nach der Beanspruchung: Die Norm unterscheidet fünf Stufen, und Innenräume mit möglicher Kondensation wie Bäder und Küchen gehören zur Stufe 2.
Nach dem Verchromen werden die Teile gespült und getrocknet. Für andere Farben wie Gold-, Messing- oder Schwarzoptik setzen Hersteller zunehmend auf PVD-Beschichtungen, die in der Regel ebenfalls auf einer galvanischen Nickelschicht aufgebaut werden.
Prüfung: Was DIN EN 248 von der Verchromung verlangt
Die europäische Norm EN 248 gilt in Deutschland als DIN EN 248 und ist im Bereich der Sanitärarmaturen die zentrale Norm für galvanische Nickel-Chrom-Überzüge. Zwei Prüfungen stehen darin im Mittelpunkt: Ein Temperaturwechseltest zeigt, ob die Schichten auch bei wechselnder Wärmebelastung haften, und eine neutrale Salzsprühnebelprüfung nach ISO 9227 bewertet die Korrosionsbeständigkeit.
Eine bestandene Salzsprühnebelprüfung ist ein Qualitätsnachweis, aber keine Lebensdauerprognose. ISO 9227 selbst weist darauf hin, dass sich aus den Ergebnissen nicht direkt auf die Korrosionsbeständigkeit im Gebrauch schließen lässt. Was der Test leistet und wo seine Grenzen liegen, erklärt der Beitrag Salzsprühtest nach DIN EN ISO 9227.
Worauf Hersteller beim Verchromen von Armaturen achten sollten
- •Sichtflächen und Kontaktstellen früh festlegen: Armaturen laufen als Gestellware, und jedes Teil braucht eine Kontaktstelle.
- •Gussqualität prüfen: Poren und Lunker im Zinkdruckguss zeigen sich nach dem Beschichten als Blasen oder Pickel.
- •Mechanische Vorbereitung abstimmen: Schleif- und Polierspuren bleiben unter Nickel und Chrom sichtbar.
- •Beanspruchungsstufe und Prüfanforderung vereinbaren, etwa nach ISO 1456 und DIN EN 248.
- •Schichtaufbau, Schichtdicken und Chromart in der Spezifikation festhalten.
- •Prüfnachweise und die Rückverfolgbarkeit der Lose vorab abstimmen.
Glänzende Chromflächen zeigen Kalkflecken und Fingerabdrücke deutlicher als matte oder gebürstete Oberflächen. Das ist kein Mangel der Verchromung, sollte aber bei der Wahl der Oberfläche für Regionen mit hartem Wasser bedacht werden. Für die Langlebigkeit im Einsatz zählt vor allem die Qualität des gesamten Schichtaufbaus. In der Herstellung lohnt es sich deshalb, Konstruktion, Fertigung und Galvanotechnik früh an einen Tisch zu bringen.
Warum Jander? Armaturen verchromen in Iserlohn
Die Sanitärindustrie gehört zu den Branchen, für die die Jander Galvanik veredelt. Als inhabergeführtes Unternehmen, das sich auf Nickel- und Chromschichten für Gestellware spezialisiert hat, veredeln wir auf automatisierten Anlagen Sichtteile wie Hülsen, Rosetten und Muttern – für die Produktion in Serie ebenso wie als Einzelteil. In der Beratung klären wir mit unseren Kunden früh, ob der Grundwerkstoff für unseren Prozess infrage kommt und welcher Schichtaufbau zur Anwendung passt; am besten anhand von Zeichnung oder Muster.
Wie die einzelnen Schichten entstehen, beschreiben unsere Ratgeber zum Verchromen, zum Vernickeln und zum Verkupfern. Das Schleifen und Polieren vor der Veredelung sowie Muster in Handgalvanik übernimmt bei Bedarf die MiNi GmbH als Partner aus unserem Unternehmensverbund. Für Fragen zu Schichtaufbau und Prüfung ist unser Team in Iserlohn Ihr Ansprechpartner – nehmen Sie einfach Kontakt auf.
Häufig gestellte Fragen (FAQ)
Welches Material haben Armaturen?
Meist Messing, bei Griffen und Blenden auch Zinkdruckguss und bei Handbrausen häufig Kunststoff wie ABS. Alle drei lassen sich verchromen, brauchen aber jeweils eine eigene Vorbehandlung.
Wie kann man Messing verchromen?
Messing wird geschliffen oder poliert, entfettet und dekapiert, je nach Anforderung zunächst sauer verkupfert, dann glanzvernickelt und zuletzt verchromt. Eine Chromschicht direkt auf Messing wäre zu dünn, um das Bauteil dauerhaft zu schützen; deshalb liegt Nickel darunter.
Wie dick ist die Chromschicht auf einer Armatur?
Bei dekorativen Nickel-Chrom-Systemen nur wenige Zehntel Mikrometer. Das Normbeispiel in ISO 1456 nennt 0,3 µm mikrorissiges Chrom über 30 µm Glanznickel und 20 µm Kupfer auf Stahl; für den Korrosionsschutz ist die Nickelschicht entscheidend.
Welche Norm gilt für verchromte Sanitärarmaturen?
DIN EN 248 legt allgemeine Anforderungen an galvanische Nickel-Chrom-Überzüge von Sanitärarmaturen fest, unter anderem eine Temperaturwechselprüfung der Haftung und eine neutrale Salzsprühnebelprüfung. Schichtsysteme und Beanspruchungsstufen beschreibt ISO 1456.
Lassen sich fehlerhaft verchromte Teile nacharbeiten?
Oft ja, aber nicht durch einfaches Überbeschichten. Die vorhandenen Schichten werden entfernt, das Teil neu vorbereitet und der gesamte Schichtaufbau neu aufgebracht. Ob sich das lohnt, hängt von Grundwerkstoff und Zustand ab; bei Zinkdruckguss ist es oft nicht wirtschaftlich.
Warum ist die Nickelschicht so wichtig?
Sie bestimmt den Glanz der fertigen Armatur und trägt den Korrosionsschutz. Die dünne Chromschicht darüber bewahrt das Nickel vor dem Anlaufen; laut ISO 1456 genügen Nickelschichten ohne Chrom nur dort, wo Anlaufen keine Rolle spielt oder anders verhindert wird.
Jetzt Angebot anfordern
Haben Sie Fragen zu unseren Galvanik-Leistungen? Kontaktieren Sie uns für eine individuelle Beratung und ein unverbindliches Angebot.